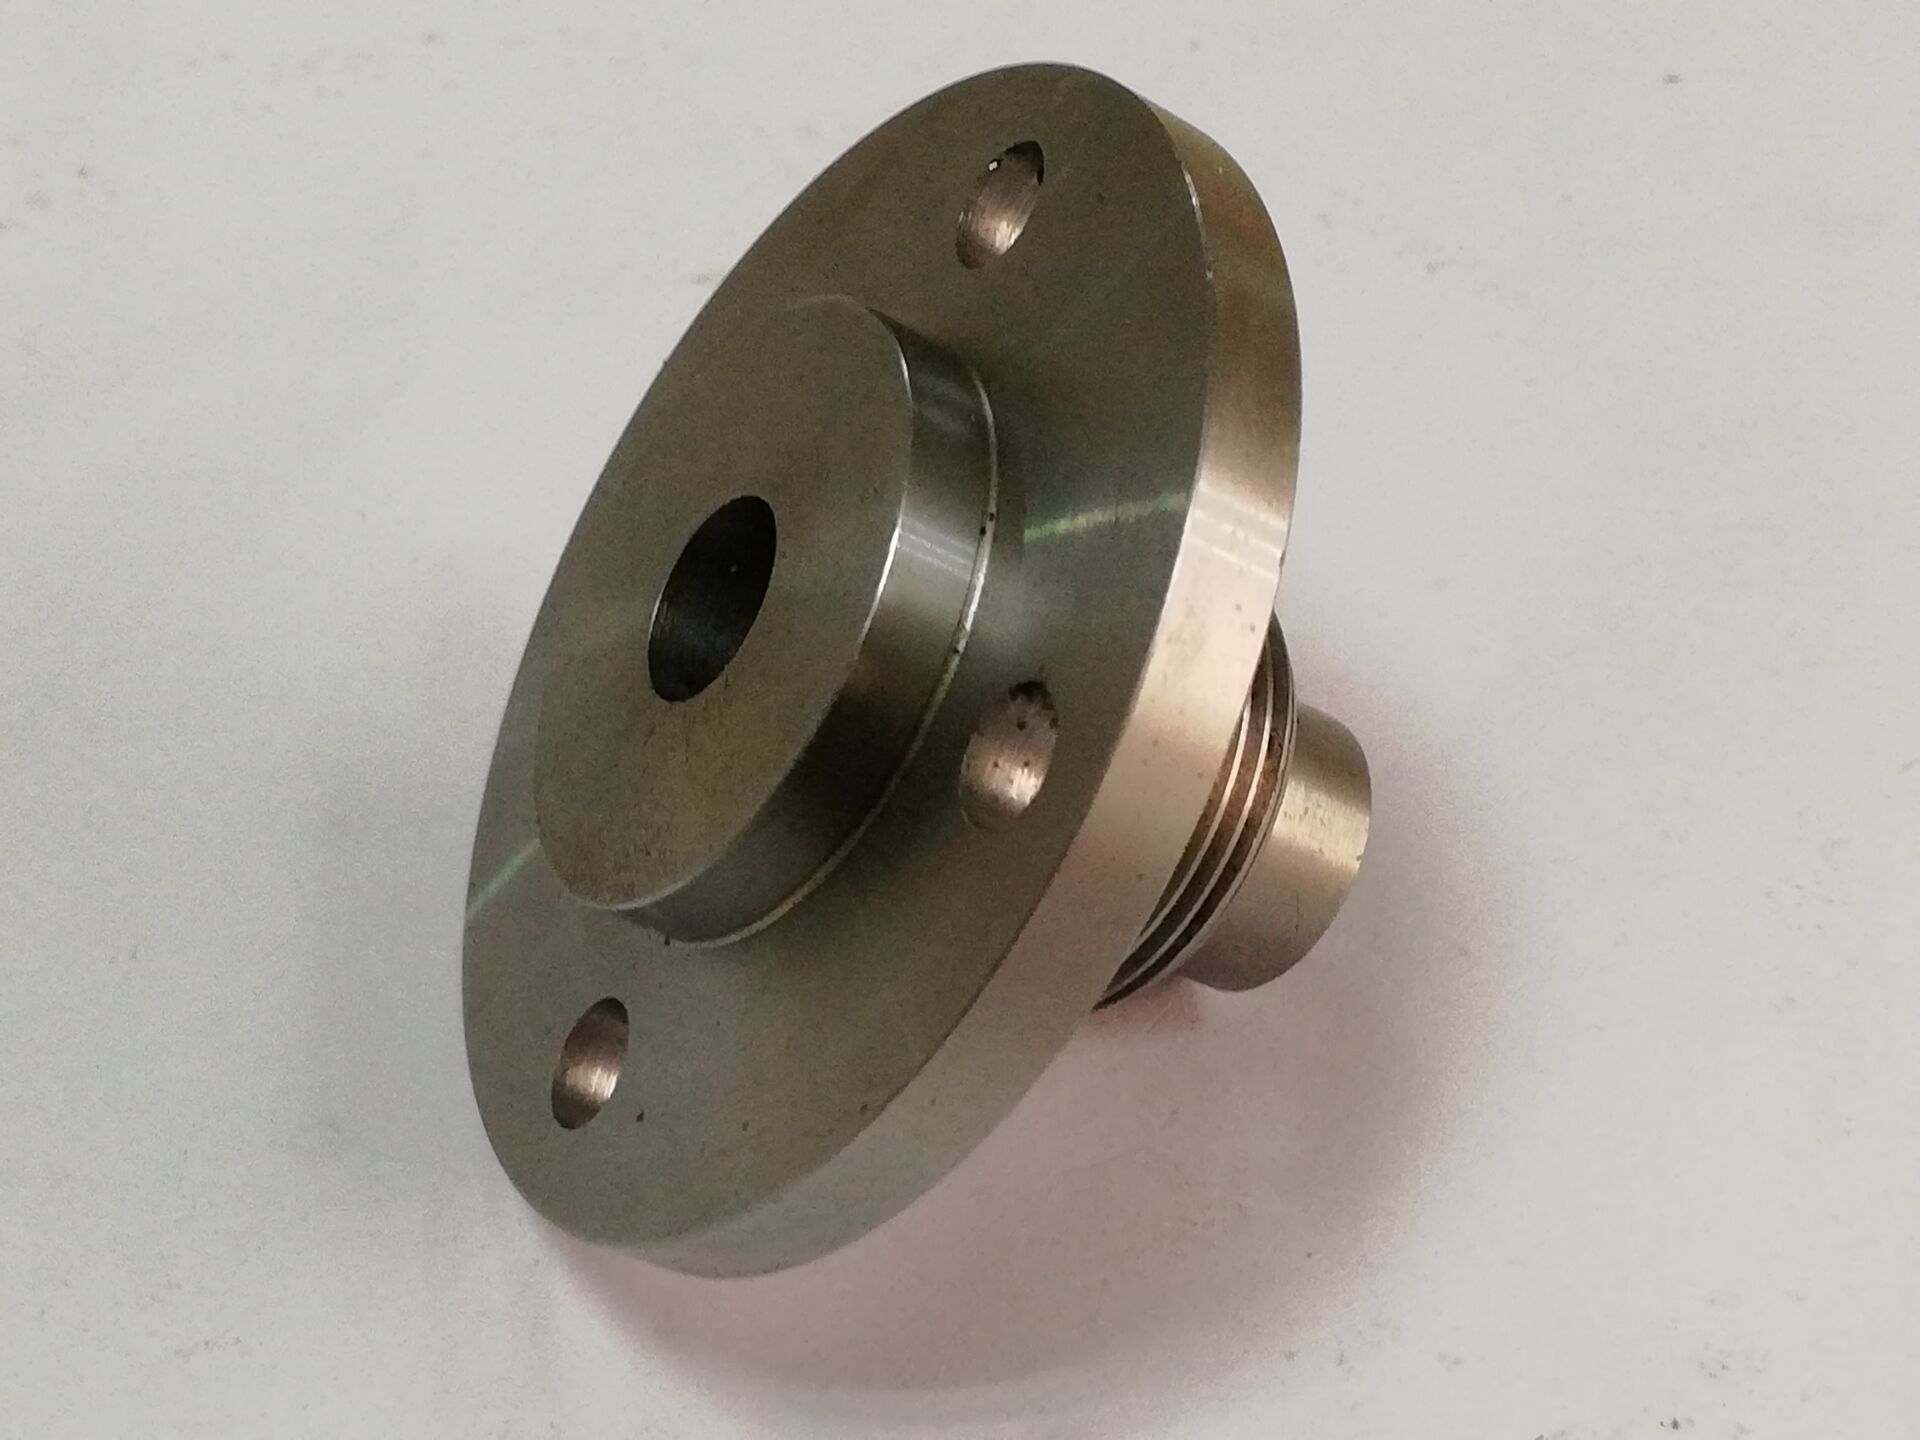
CNC车铣复合加工 铝合金精密五金零件来图非标定制的工艺解析
引言
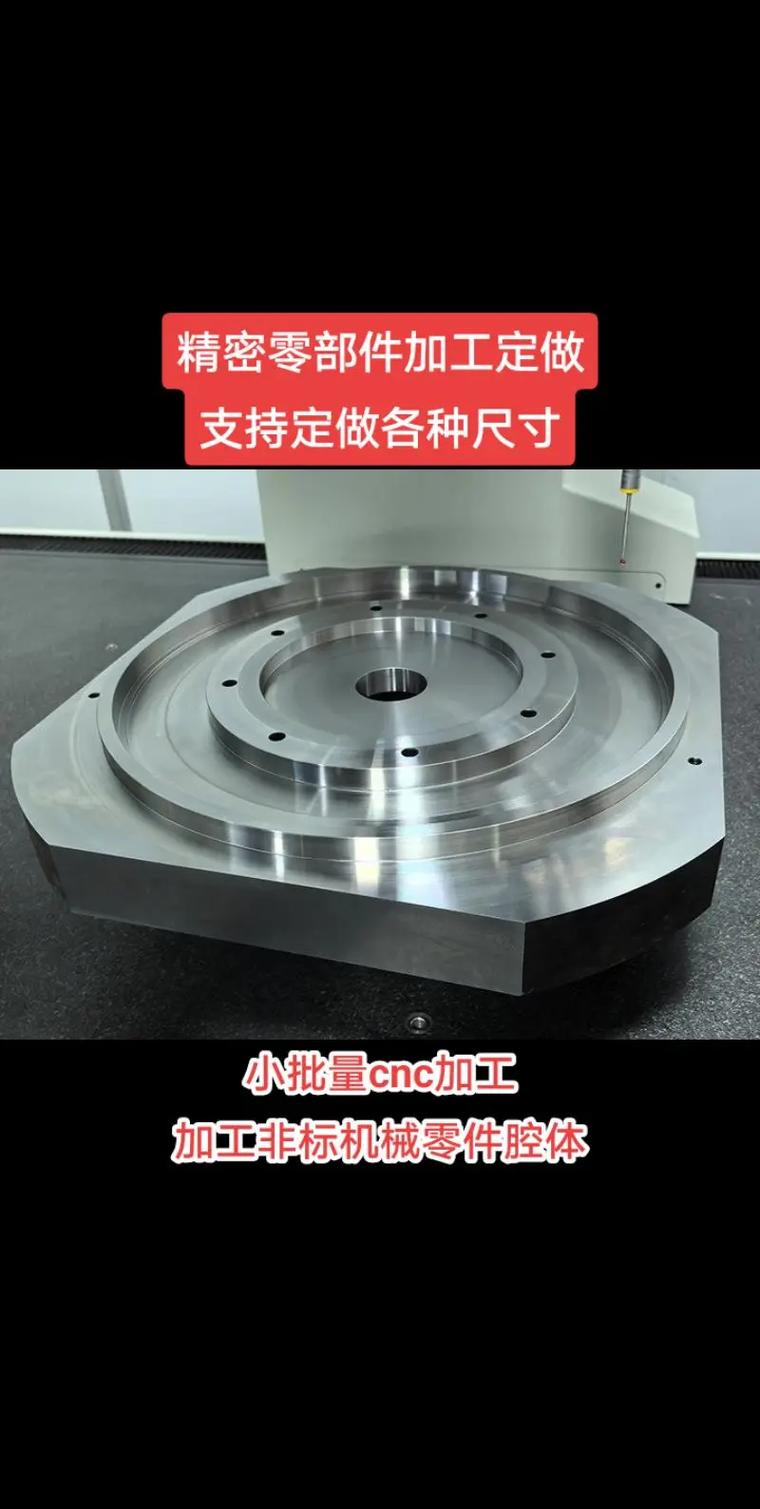
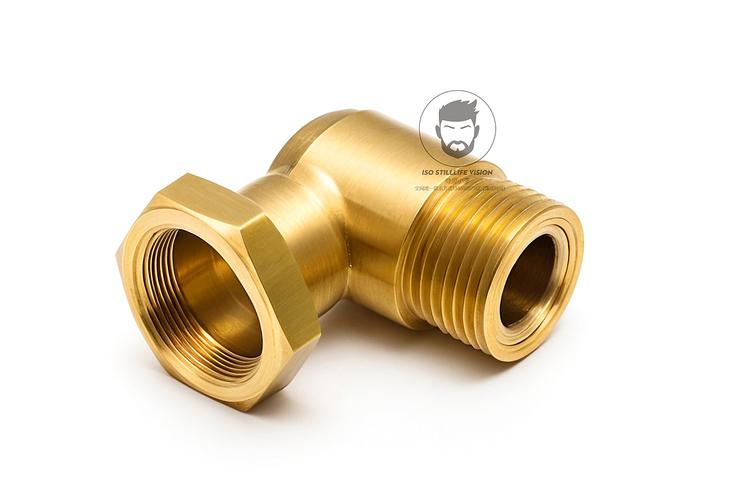
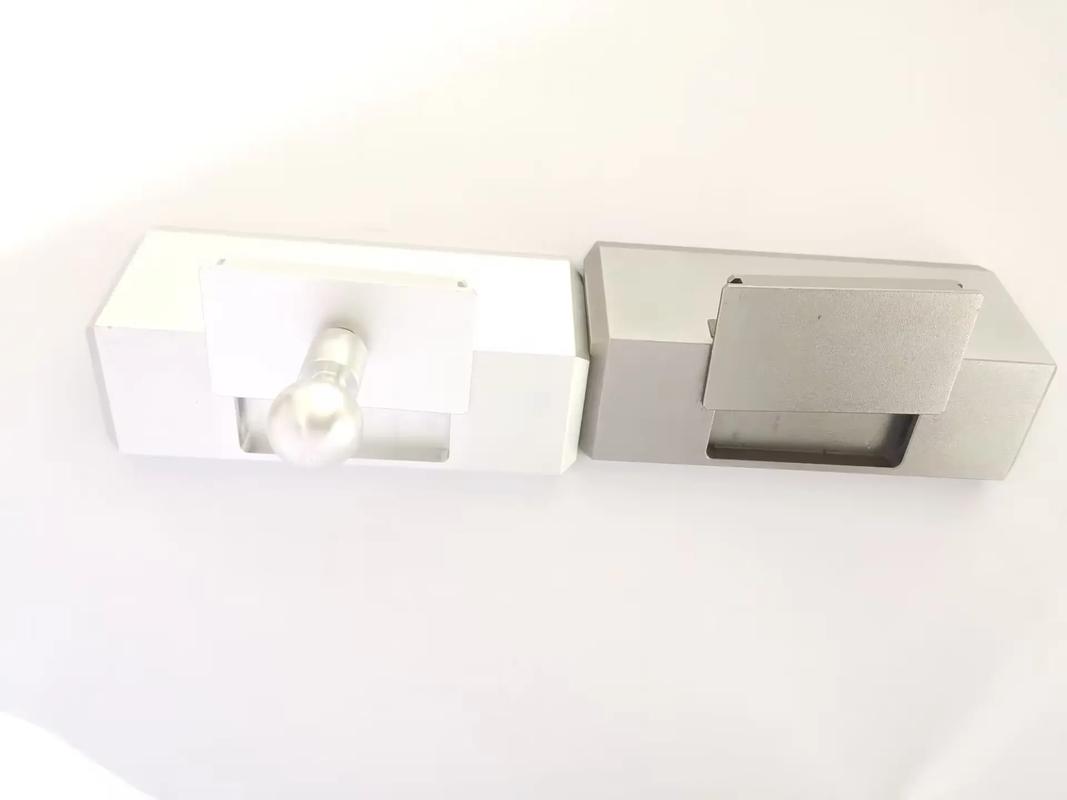
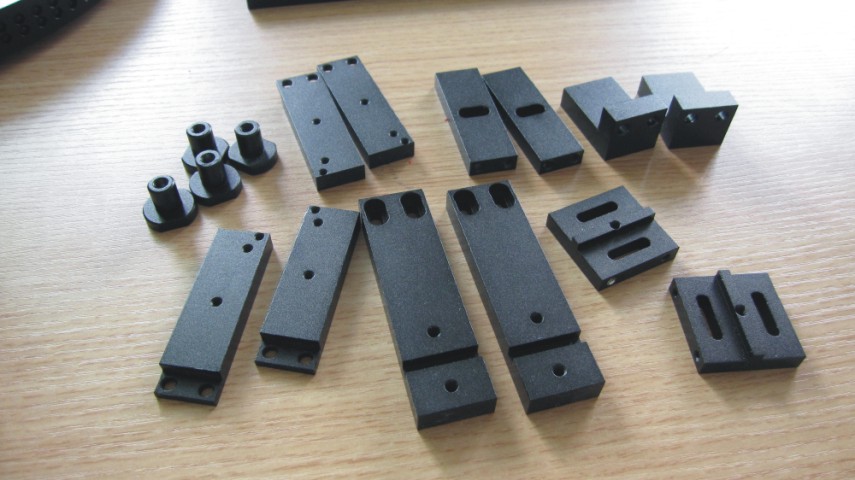
在机械制造领域,随着产品结构日趋复杂、精度要求不断提升,传统的单一车削或铣削加工方式已难以满足高端零件的制造需求。CNC车铣复合加工作为一种先进的制造技术,将车削与铣削功能集成于一台设备,能够实现一次装夹完成多工序加工,显著提高加工精度与生产效率。尤其在铝合金零件加工和精密五金零件来图非标定制领域,车铣复合加工展现出独特的工艺优势。本文将围绕设备特点、材料特性、定制流程与质量保障等方面展开分析,为机械零件制造提供参考。
一、CNC车铣复合加工的技术特点
CNC车铣复合加工中心以高刚性床身为基础,配备多轴联动控制系统,可在同一台设备上完成外圆车削、端面铣削、钻孔、攻丝、径向与轴向铣削等多种工序。其核心优势体现在以下几个方面:
减少装夹次数,提升精度。 零件在一次装夹中完成多面加工,避免了多次装夹带来的定位误差累积,尤其适合位置公差要求严格的机械零件。
缩短工艺链,提高效率。 车铣复合减少了设备周转与等待时间,对于批量精密五金零件加工,可明显压缩生产周期。
复杂结构一次成型。 带有斜孔、侧槽、异形轮廓的铝合金零件,可在车铣复合设备上通过B轴或Y轴联动实现一次成型,减少工序间转运与二次找正。
适合非标定制。 来图非标定制零件往往规格多样、结构各异,车铣复合设备的柔性化编程能力可以快速响应不同图纸需求,降低换型成本。
二、铝合金零件加工的工艺要点
铝合金因其密度低、比强度高、导热性好,广泛应用于航空航天、自动化设备、电子散热及精密仪器等领域。但铝合金材质较软、易粘刀、热膨胀系数较大,加工中需注意以下要点:
刀具选择。 应选用锋利、大前角的专用铝合金刀具,涂层以金刚石涂层或非涂层硬质合金为宜,减少积屑瘤产生。
切削参数优化。 采用较高的主轴转速与适中的进给量,配合充足的高压冷却液,抑制切削热引起的变形。
装夹与应力控制。 薄壁或细长铝合金零件应采用软爪、真空吸盘或专用工装,分散夹紧力,必要时安排去应力工序。
表面质量控制。 精加工阶段可适当降低切削深度与进给速度,保证表面粗糙度满足图纸要求,避免划伤与振纹。
三、精密五金零件来图非标定制的服务流程
来图非标定制是机械零件加工中的常见模式,客户提供二维图纸或三维模型,由加工方完成工艺转化与生产交付。规范的服务流程通常包括:
- 图纸评审。 工程人员对图纸的尺寸公差、形位公差、材料牌号、表面处理要求进行可制造性分析,识别加工难点与潜在风险。
- 工艺方案制定。 确定毛坯形式、装夹方式、工序安排与检测方案,对关键尺寸编制加工控制计划。
- 编程与仿真。 基于CAM软件生成车铣复合加工程序,并进行刀路仿真,校验干涉与过切风险。
- 首件试制与确认。 完成首件加工后,使用三坐标测量机、影像仪等设备进行全尺寸检测,经客户确认后进入批量生产。
- 批量生产与交付。 按确认的工艺参数稳定生产,过程抽检与终检结合,确保每批零件的一致性。
四、质量保障与检测手段
精密五金零件的质量保障依赖完善的检测体系。常用手段包括:三坐标测量机用于形位公差与复杂轮廓检测;粗糙度仪用于表面质量评价;影像测量仪适合小尺寸特征快速检测;螺纹规、塞规等专用量具用于配合尺寸验证。对于关键机械零件,还应建立首件检验、巡检与终检的三级检验制度,并保留检测数据以便追溯。
##
CNC车铣复合加工为铝合金零件加工与精密五金零件来图非标定制提供了高效、高精度的制造路径。从图纸评审到工艺制定,从刀具选型到检测验收,每一个环节都直接影响最终零件的质量与交付周期。对于非标定制机械零件而言,选择具备车铣复合能力与完善检测体系的加工方,是保障产品性能与批量一致性的关键。
如若转载,请注明出处:http://www.chapore.com/product/53.html
更新时间:2026-11-20 22:53:42